 English
 عربى
غرفة 102، مبنى 13، المنطقة أ، حديقة وانيانغ تشونغتشوانغ، مدينة جانياو، مقاطعة جياشان، مقاطعة تشجيانغ الصينية.
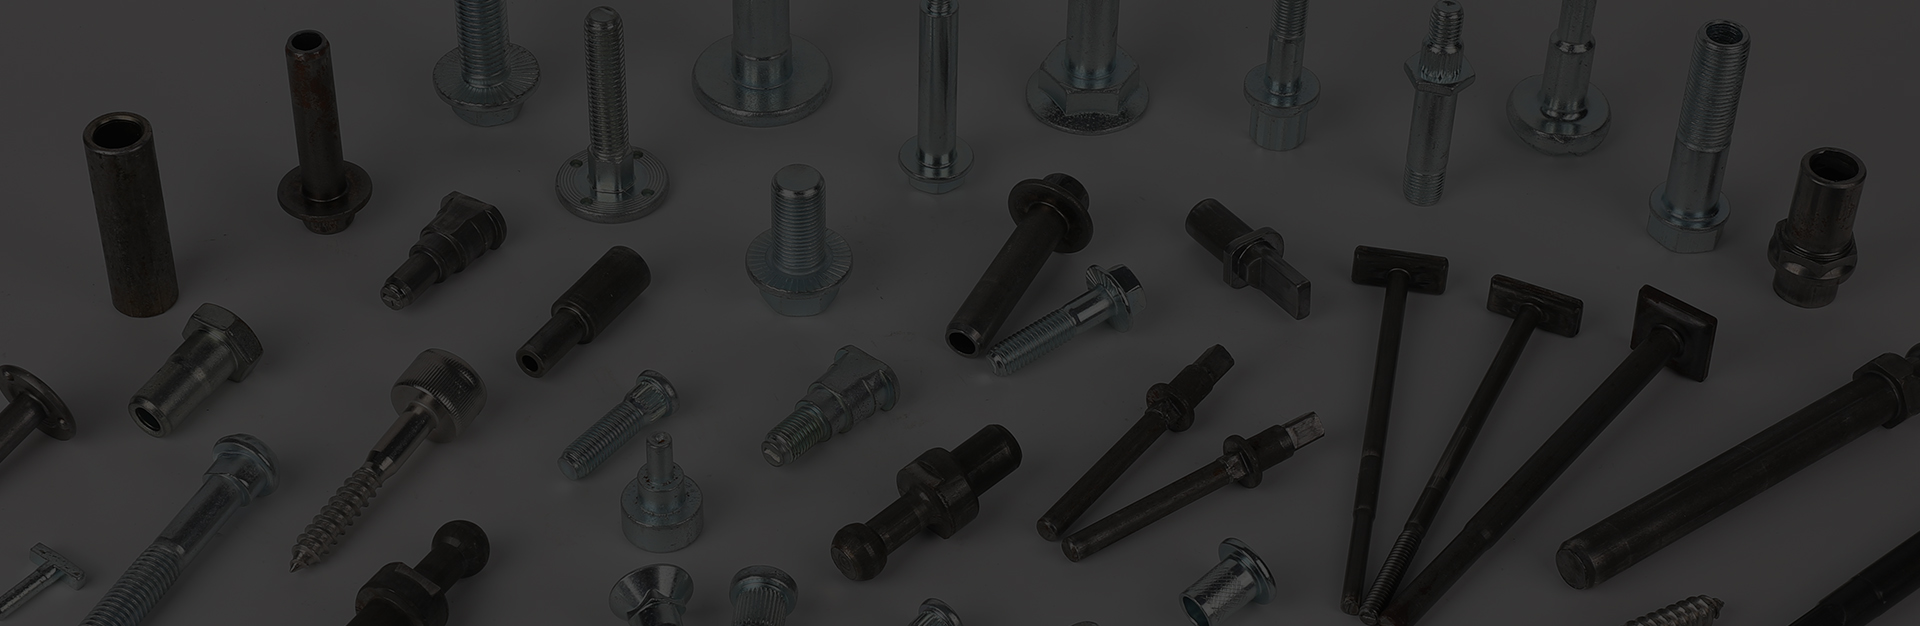
إذا جاء عرض أسعار أدوات التثبيت بجزء صغير من سعر التصنيع، يكون الفرق دائمًا تقريبًا هو عملية العنوان البارد. يقوم الرأس البارد متعدد المحطات بسحب الأسلاك الملتفة، ويقص سبيكة من الحجم الصحيح تمامًا، ويقلبها إلى شكل داخل قوالب مغلقة في درجة حرارة الغرفة، غالبًا عند 100 إلى 400 قطعة في الدقيقة بدون أي خردة تقريبًا.
هذه هي الإجابة المختصرة، وهي تشرح الأشياء الثلاثة التي يهتم بها المشترون: بقاء إنتاجية المواد قريبة من 100 بالمائة، وزيادة قوة الكلال لأن تدفق الحبوب يتبع الجزء بدلاً من قطعه عبره، وتنهار تكلفة الوحدة بمجرد استهلاك الأدوات. الأسئلة الأصعب هي أضيق. كم عدد الضربات التي تحتاجها هندسة معينة؟ ما مقدار التشوه الذي سيتحمله السلك قبل أن يتشقق؟ ما هي التفاوتات التي يمكن الاحتفاظ بها دون إجراء عملية ثانية؟
محتوى
الرأس البارد ليس ضغطة واحدة. إنها سلسلة من العمليات تتم في أقل من ثانية، وكل خطوة تجهز المعدن للخطوة التالية. يعد التسلسل أدناه نموذجيًا لآلة ثلاثية القوالب وأربعة ضربات تعمل بمسمار سداسي من 5.5 مم إلى 8 مم سلك منخفض الكربون.
يترك السلك الملف، ويمر عبر بكرات الاستقامة، ويتم سحبه للأمام بواسطة بكرات التغذية التي تقيس طول البزاقة الدقيق. ثم تقوم سكين القطع بقطع السلك مقابل قالب القطع. هذا الوجه المقطوع مهم أكثر مما يبدو: فالقطع المائل أو المثقوب يصبح لفة أو طية بعد ثلاث ضربات، ولا تزيله أي عملية تشطيب بعد ذلك.
تقوم الضربة الأولى بتربيع البزاقة وتشكيلها مسبقًا إلى قطر سيوضع في القالب التالي دون التواء. الضربة الثانية تزعج الرأس وتقلل من ساقه عن طريق البثق. الضربة الثالثة تنتهي من الرأس والوجه الغاسلة والشطب. الأجزاء ذات ساق طويلة تحت رأس كبير، مثل مسامير الكتف المتدرجة ومسامير الرأس على شكل حرف T، تحتاج عادةً إلى محطات إضافية لأن كل ضربة لا يمكنها تحريك سوى الكثير من المعدن في وقت واحد.
يتم قطع الأجزاء الصلبة لإزالة الوميض؛ يتم ثقب الأجزاء المجوفة بكمة تدفع البزاقة إلى خارج الساق. يتم دحرجة الخيوط بين قوالب مسطحة أو أسطوانية، مما يؤدي إلى إزاحة المعدن بدلاً من قطعه وترك الحبوب تمر بشكل مستمر عبر جذور الخيوط.
تصنيع مسمار من شريط المخزون يقطع الحبوب. ينتهي كل جذر خيط وكل شريحة بالألياف المعدنية التي تمر عبر مسار الضغط، وهو بالضبط المكان الذي تبدأ فيه تشققات التعب. يؤدي الاتجاه البارد إلى عكس ذلك: تنحني الألياف حول شريحة اللحم من الرأس إلى الساق وتمتد بالتوازي مع الساق، لذلك يجب أن يتقاطع الشق مع الحبوب بدلاً من اتباعه.
كما أن العمل البارد يزيد من القوة. الفولاذ منخفض الكربون والبورون مثل 10B21 يعمل بشكل قاس بدرجة كافية بحيث يصل البرغي المشكل إلى الدرجة 8.8 بعد التبريد والتلطيف، والفولاذ المقاوم للصدأ الأوستنيتي مثل 304 يكتسب قوة إنتاجية قابلة للقياس ببساطة من التشوه. ولهذا السبب أيضًا تتحمل الخيوط المدرفلة تحميلًا مسبقًا أعلى من الخيوط المقطوعة ذات الحجم الاسمي نفسه. هندسة الخيط أقوى، وليست أكثر سلاسة فحسب.
لكل مادة حد لمدى دفعها بضربة واحدة. كقاعدة عامة، يمكن أن تنزعج الساق غير المدعومة إلى ما يقرب من 2.5 ضعف قطرها الأصلي قبل أن تنثني؛ إن دعم الساق داخل القالب يرفع هذا السقف ولكنه يضيف الأدوات والتكلفة. تجاوز الحد الأقصى ويمكن التنبؤ بالفشل: تشققات شيفرون داخل الساق أثناء البثق للخلف، أو لفات حيث يطوي السطح الخارجي على نفسه، أو تشققات القص التي تمتد من النهاية المقطوعة للبزاقة.
التشحيم هو الحد الصعب الآخر. عادةً ما يكون الفولاذ الكربوني مطليًا بالفوسفات ومُصابنًا بحيث يحمل الطلاء مادة التشحيم إلى القالب تحت الضغط. لا يقبل الفولاذ المقاوم للصدأ هذا الطلاء جيدًا ويحتاج إلى مواد تشحيم أكسالات أو مكلورة، والتي تعمل بشكل أبطأ وتكلف أكثر. يتشكل الألومنيوم بشكل نظيف ولكنه يتشكل بسرعة. عندما يتم وصف جزء بأنه من المستحيل تبريد الرأس، يكون السبب عادة واحدًا من ثلاثة أشياء: تشوه كبير جدًا في محطة واحدة، أو ناقل تشحيم خاطئ، أو سلك بقطر غير متناسق من المطحنة.
الأجزاء المجوفة تقع مباشرة على حافة هذا الظرف. يشكل البثق الخلفي التجويف بينما يقتصر القطر الخارجي على القالب، ثم يخترق المثقاب الشبكة المتبقية، تاركًا جدارًا سلسًا.
 تخصيص الترباس شفة جوفاء لاتصالات أنابيب النفط مسمار شفة مجوف لوصلات أنابيب النفط، مناسب للإنتاج ذو الرأس البارد، متوفر في الفولاذ الكربوني M12 × 55 مم مع حجم ودرجة وتشطيب قابل للتخصيص. عرض المنتج →
العنوان البارد رخيص لكل جزء ومكلف لكل إعداد. يمكن أن تتراوح تكلفة الأدوات الخاصة بجزء واحد من بضعة آلاف إلى أكثر من عشرة آلاف دولار اعتمادًا على عدد القوالب وإدراج الكربيد وما إذا كانت هناك حاجة إلى محطات ثقب أو تشذيب. تكون هذه التكلفة منطقية فقط عندما يتم توزيعها عبر عملية الإنتاج، وهذا هو السبب في أن العملية تهيمن على أحجام تصل إلى عشرات الآلاف وتخسر أمام الآلات التي تصل إلى أحجام بالمئات.
| الطريق | العائد المادي | الإخراج النموذجي | تأثير على القوة | تكلفة الأدوات |
|---|---|---|---|---|
| عنوان بارد | 95-99 بالمائة | 100-400 قطعة في الدقيقة | يزيد من خلال تدفق الحبوب وتصلب العمل | عالية، مطفأة على الحجم |
| تصنيع المسمار | 50-70 بالمئة | 10-60 قطعة في الدقيقة | محايد، أو مخفض عند جذور الخيط | منخفض |
| تزوير ساخن | 85-95 بالمائة | 30-90 قطعة في الدقيقة | محايد، ويتطلب المعالجة الحرارية في وقت لاحق | معتدلة إلى عالية |
تتحرك الأرقام الدقيقة مع حجم القطعة ودرجتها، لكن النمط يظل ثابتًا. عادةً ما يكون المكان الذي يفقد فيه العنوان البارد على الورق جزءًا يحتاج إلى معالجة ثانوية على أي حال: فتحة متقاطعة ضيقة، أو مسطح مطحون، أو تسامح التجويف الذي لا يمكن للقالب الاحتفاظ به. تعتبر إضافة هذه الميزات بعد التشكيل أرخص من فرضها على القالب.
تعود معظم الحجج بين المشتري والمورد إلى رسم لا يوضح ما يهم بالفعل. عادةً ما يثبت رسم العنوان البارد القابل للاستخدام ما يلي:
وفي طابق الإنتاج، يتبع التفتيش نفس المنطق. يتم فحص العينات الأولى من حيث ارتفاع الرأس وقطر الساق وقياس الخيط. تكتشف عمليات الفحص أثناء العملية تآكل القالب قبل أن يخرج عن نطاق التسامح. تبحث التمريرة المرئية النهائية عن اللفات والشقوق والرؤوس غير الممتلئة. بالنسبة للأجزاء المهمة للسلامة، يعد اكتشاف الشقوق واختبار الصلابة بعد المعالجة الحرارية أمرًا قياسيًا وليس اختياريًا.
ونظرًا لأن الأدوات والعمليات مقترنة ارتباطًا وثيقًا، فإن سيطرة المورد على القوالب الخاصة به لا تقل أهمية عن الآلة نفسها. يمكن للشركة المصنعة التي تقوم بقطع الأدوات الخاصة بها وتشغيل الرؤوس داخل الشركة ضبط تسلسل النفخ عندما تبدأ الكمية في التصدع، بدلاً من إرسال المشكلة مرة أخرى إلى طرف ثالث. هذا هو السبب العملي للنظر فيه خلفية المصنع قبل ورقة الأسعار. تظهر محطات القالب ومخزون الأسلاك وشركاء المعالجة الحرارية في الأسابيع الأولى من الإنتاج.
بالنسبة للأشكال الهندسية غير القياسية، يجب أن تبدأ المحادثة بالرسم والتطبيق بدلاً من رقم الكتالوج. تطوير قفل مخصص يعمل بشكل أفضل عندما يعرف المورد مسار الحمل، ومواد التزاوج، وعزم دوران التجميع، لأن هذه التفاصيل تحدد درجة السلك، وعدد الضربات، والطلاء.
يتبع اختيار الدرجة نفس القاعدة. الأجزاء التي ستشهد تحميلًا مسبقًا أو اهتزازًا عاليًا، بما في ذلك أجهزة التركيب الكهروضوئية، وأقواس الهيكل، وتركيبات الضغط، عادةً ما تبرر البورون أو سبائك الفولاذ التي يتم تبريدها وتلطيفها بعد التشكيل، مع طلاء مطابق للبيئة.
 مسمار محراث برقبة مربعة مطلي بالزنك من الدرجة 12.9 مسمار محراث غاطس ذو رقبة مربعة عالي القوة للتثبيت الكهروضوئي، مدرج بـ M12 × 45 مم مع طلاء الزنك وخيارات الحجم والدرجة والتشطيب المخصصة. عرض المنتج →
يكافئ التوجه البارد المشترين الذين يفهمون أين يعمل وأين يتوقف. حدد درجة الأسلاك، وحافظ على واقعية التفاوتات الحرجة، وافصل الميزات التي يجب تشكيلها عن تلك التي يمكن تشكيلها بعد ذلك. افعل ذلك، وستحقق العملية ما وعدت به: خردة قريبة من الصفر، وأجزاء أقوى، وتكاليف وحدة لا يمكن للتصنيع أن يضاهيها من حيث الحجم.

تشتمل مسامير التثبيت المثبتة على البراغي والغسالات والصواميل و4 قطع من الدروع الأسطوانية. من خلال شد البراغي، تتوسع أنابيب الدروع ويمكن تثبيت المكو...
انظر التفاصيل
تُستخدم مسامير الفلنجة خصيصًا لتوصيل الأنابيب والمكونات بالفلنجات بإحكام. نحن ننتج مسامير الفلنجة الصلبة والمتينة، والتي تتوافق مع المعايير المختلف...
انظر التفاصيل
تتميز مسامير المقبس السداسية ذات الخيط الكامل من أكسيد أسود من الدرجة 8.8 بتصميم سداسي داخلي ويجب استخدامها مع مفتاح ربط برأس سداسي. تصميم الخيط ال...
انظر التفاصيل
تعتبر البراغي السداسية ذات الخيط الكامل من الأكسيد الأسود من الدرجة 8.8 أداة تثبيت شائعة جدًا وتتطلب مفتاح ربط أو مفتاح ربط سداسي لإحكام ربطه. يلبي...
انظر التفاصيل
هذا المنتج مصنوع من الفولاذ الكربوني عالي الجودة ويخضع لعملية معالجة حرارية صارمة. لديها قوة عالية ومرونة جيدة وصلابة. المعالجة السطحية هي مجلفنة /...
انظر التفاصيل
هذا المسمار السداسي ذو الخيط الكامل المصنوع من الفولاذ المقاوم للصدأ 304 هو نوع من أدوات التثبيت المصنوعة من مادة الفولاذ المقاوم للصدأ عالية الجود...
انظر التفاصيل
يعتبر مسمار الكتف الملحوم ذو الرأس المستدير البسيط هذا بمثابة قفل مناسب لمجموعة متنوعة من تطبيقات اللحام. إن تصميم الرأس المسطح والرأس الدائري يجعل...
انظر التفاصيل
يتميز مسمار المحراث ذو الرأس المربع والمطلي بالزنك من الدرجة 12.9 بمزايا الدقة العالية وقابلية التشغيل العالية والقوة العالية وقوة الشد العالية. تم...
انظر التفاصيل
غرفة 102، مبنى 13، المنطقة أ، حديقة وانيانغ تشونغتشوانغ، مدينة جانياو، مقاطعة جياشان، مقاطعة تشجيانغ الصينية.
+86-17858810290
+86-573-84648787
منتج
متحرك
