 English
 عربى
غرفة 102، مبنى 13، المنطقة أ، حديقة وانيانغ تشونغتشوانغ، مدينة جانياو، مقاطعة جياشان، مقاطعة تشجيانغ الصينية.
إن الترباس الذي ينقطع أثناء الشد والمفصل الذي ينفك بعد بضعة أسابيع من الخدمة هما وضعان متعارضان للفشل لهما نفس السبب الجذري: علاقة غير موثوقة بين عزم الدوران المطبق على مفتاح الربط وقوة التثبيت الفعلية التي تم إنشاؤها في المفصل. تعمل الصيغة القياسية تي = ك × د × و على تحويل عزم الدوران إلى تحميل مسبق للمسمار، لكن دقة هذا التحويل تعتمد بشكل كامل تقريبًا على مدخلين: حمل المشبك المستهدف وعامل الصمولة K. احصل على هذين المدخلين بشكل صحيح، وسينتج عزم الدوران المحسوب مفصلًا يبقى مشدودًا دون دفع المزلاج نحو العائد. إذا أخطأنا في فهمهم، فإن إعداد مفتاح الربط نفسه إما يكسر المزلاج أو يترك الاتصال مفككًا بشكل خطير. تشرح هذه المقالة الحساب والمتغيرات التي تحدد دقته وكيفية إدارة تلك المتغيرات في أعمال الإنتاج والصيانة الحقيقية.
محتوى
تستخدم كل حسابات عزم الدوران التقليدية نفس العلاقة:
T = K × D × F
أين:
فقط حوالي 10 إلى 16 بالمائة من عزم الدوران المطبق على مفتاح الربط ينتهي به الأمر كقوة تثبيت. يتم استهلاك الباقي عن طريق الاحتكاك تحت رأس الترباس، والاحتكاك بين الخيوط المتشابكة، وعمل إسفين حلزون الخيط. يوجد عامل الجوز لالتقاط كل تلك الخسائر في رقم تجريبي واحد. فهو ليس ثابتًا ماديًا، ولا يمكن البحث عنه مرة واحدة وإعادة استخدامه في كل مكان. هذا هو الخطأ الأكثر شيوعًا في حساب عزم الدوران.
التحميل المسبق المستهدف هو القوة التي تربط المفصل معًا. يجب أن تكون عالية بما يكفي لإبقاء الوصلة مغلقة تحت أحمال الخدمة، ولكنها منخفضة بما يكفي لتبقى أقل من قوة الخضوع لمادة الترباس. النهج القياسي هو العمل من حمل إثبات الترباس.
حمل الإثبات = قوة الإثبات × منطقة إجهاد الشد (أ s )
بالنسبة لمعظم مفاصل الهيكل والآلات، يتم تعيين التحميل المسبق المستهدف بنسبة 75 بالمائة من الحمل التجريبي للمفاصل غير الدائمة وما يصل إلى 90 بالمائة للمفاصل الدائمة حيث لن تتم إزالة الترباس. عادةً ما تبقى الوصلات الحشية بنسبة تتراوح بين 50 و60 بالمائة لحماية الختم من الضغط المفرط.
| الحجم | منطقة إجهاد الشد أ s (مم 2 ) | تحميل إثبات الصف 8.8 (كيلو نيوتن) | تحميل إثبات الصف 10.9 (كيلو نيوتن) |
|---|---|---|---|
| م8 | 36.6 | 21.2 | 30.4 |
| م10 | 58.0 | 33.6 | 48.1 |
| م12 | 84.3 | 48.9 | 70.0 |
| م16 | 157 | 91.0 | 130 |
| م20 | 245 | 142 | 203 |
تحدد درجات القوة مقدار الحمل الذي يمكن أن يحمله الترباس قبل التشوه الدائم. يتمتع الترباس من الدرجة 8.8 بقوة إثبات تبلغ حوالي 580 ميجا باسكال، والصف 10.9 حوالي 830 ميجا باسكال، والصف 12.9 حوالي 970 ميجا باسكال. تسمح الدرجات الأعلى بتحميل مسبق أعلى في نفس حجم الترباس، ولكنها أيضًا تجعل التشديد الدقيق أكثر أهمية لأن الفجوة بين التحميل المسبق المستهدف ونقطة العائد تضيق.
يعد عامل الجوز أكبر مصدر لعدم اليقين في أي حساب لعزم دوران الترباس. يمكن تحديد حجم الترباس والتحميل المسبق المستهدف بثقة معقولة، ولكن يتغير K مع معالجة السطح، والتشحيم، وتحمل الخيط، وسرعة الشد، وحتى عدد مرات استخدام المثبت. يؤدي التحول البسيط في K إلى حدوث تحول كبير في عزم الدوران المطلوب للوصول إلى نفس حمل المشبك.
| حالة السطح | نطاق عامل الجوز K |
|---|---|
| فولاذ عادي، نظيف وجاف | 0.20 - 0.25 |
| مطلي بالزنك، جاف | 0.25 - 0.35 |
| مطلي بالزنك، مشحم قليلاً | 0.18 - 0.22 |
| أكسيد أسود، مدهون بالزيت | 0.15 - 0.20 |
| الفوسفات والنفط | 0.16 - 0.20 |
| الفولاذ المقاوم للصدأ، جاف | 0.30 – 0.40 |
هذه النطاقات هي نقاط بداية، وليست قيمًا مضمونة. سمك الطلاء، ونوع مادة التشحيم، واللمسة النهائية للخيط، كلها تغير النتيجة لمجموعة معينة من أدوات التثبيت. يمكن للشركة المصنعة التي تتحكم في عملية الطلاء والخيوط الخاصة بها أن توفر توجيه عزم الدوران بناءً على أجزاء الإنتاج الفعلية، وهو أكثر أمانًا إلى حد كبير من الاعتماد على طاولة عامة.
خذ بعين الاعتبار مسمار M10 x 1.5 من الدرجة 8.8، مطلي بالزنك ومشحم قليلاً، ومثبت في وصلة هيكلية غير دائمة. تتم عملية الحساب في خمس خطوات.
ويبلغ عزم الدوران المحسوب حوالي 50 نيوتن متر. الآن كرر الخطوة الأخيرة مع K = 0.30، وهو أمر واقعي لنفس الترباس المطلي بالزنك في حالة جافة: T = 0.30 × 0.010 × 25,230 = 75.7 نيوتن · م. يرتفع عزم الدوران بنسبة 50 بالمائة على الرغم من عدم تغيير حمل المشبك المستهدف. ولهذا السبب فإن نسخ قيمة عزم الدوران من مخطط عام أمر محفوف بالمخاطر؛ يمكن أن يتطلب نفس الترباس إعدادات عزم دوران مختلفة جدًا اعتمادًا على كيفية تغليفه وتشحيمه.
تتبع تجميعات الآلات التي تستخدم براغي سداسية الرأس من الأكسيد الأسود من الدرجة 8.8 نفس مسار الحساب، لكن الطلاء يغير عامل الجوز. عادة ما يقع مسمار الأكسيد الأسود مع طبقة زيت خفيفة في نطاق 0.15 إلى 0.20، مما يقلل من عزم الدوران المطلوب لنفس التحميل المسبق.
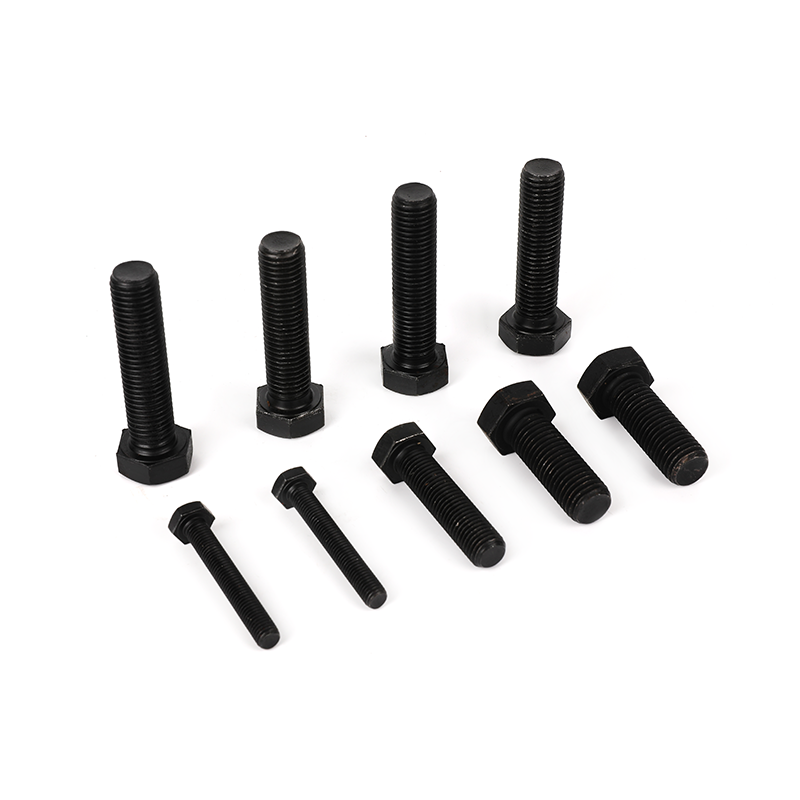 مسامير رأس سداسية كاملة الخيط من أكسيد أسود من الدرجة 8.8 للتحكم في التحميل المسبق تستخدم هذه البراغي ذات الرأس السداسي طبقة من أكسيد أسود تعمل على تحويل عامل الصمولة إلى حوالي 0.15-0.20 مع الزيت الخفيف، مما يتيح إجراء حسابات دقيقة لعزم الدوران حتى التحميل المسبق. ضعها في الاعتبار عندما تكون ظروف التجميع وتأثيرات الطلاء مهمة. عرض المنتج →
حتى قيمة عزم الدوران المحسوبة بشكل صحيح يمكن أن تفشل على خط التجميع إذا لم يتم التحكم في ظروف التثبيت. تتسبب العوامل التالية بانتظام في اختلاف حمل المشبك المقاس عن القيمة المحسوبة.
يعد الاهتزاز مشكلة منفصلة لا يستطيع عزم الدوران حلها بمفرده. إذا فقد المفصل التحميل المسبق أثناء الخدمة على الرغم من عزم الدوران الأولي الصحيح، فغالبًا ما يكون السبب هو الانزلاق أو الانحناء الذي لا يمكن للاحتكاك مقاومته. فهم لماذا ترتخي البراغي السداسية أثناء الاستخدام؟ يساعد على فصل مشكلة التحميل المسبق عن مشكلة التصميم المشترك.
تغطي الجداول القياسية البراغي السداسية الشائعة، لكن العديد من التطبيقات الصناعية تستخدم مثبتات لا تتصرف مثل البراغي القياسية. تظهر ثلاث مجموعات المكان الذي يجب فيه تكييف الحساب.
يقوم مسمار ذو شفة بتوزيع ضغط التثبيت على منطقة محمل أوسع، مما يقلل من فقدان التضمين ويحسن الاحتفاظ بالتحميل المسبق. تضيف القوام المضاد للانزلاق احتكاكًا يقاوم الدوران ويجعل المفصل أكثر استقرارًا تحت الأحمال الديناميكية. لا تزال صيغة عزم الدوران سارية، ولكن يجب تحديد عامل الجوز لهندسة الحافة الفعلية ومعالجة السطح. يعتبر مسمار شفة مطلي بالزنك من الدرجة 10.9 مع نسيج مضاد للانزلاق مثالًا نموذجيًا، ويجب أن تأتي مواصفات عزم الدوران من اختبارات على السطح المطلي الحقيقي بدلاً من مخطط الترباس السداسي.
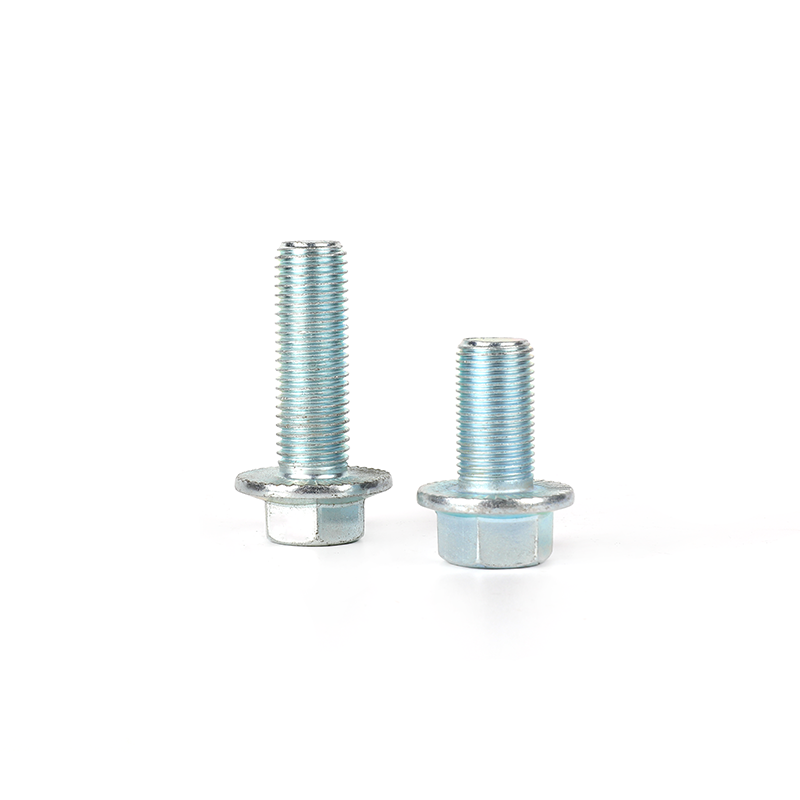 مسامير شفة مطلية بالزنك درجة 10.9 مع نسيج مضاد للانزلاق تقوم مسامير الحافة بتوزيع ضغط التثبيت على منطقة تحمل أوسع، ويضيف النسيج المضاد للانزلاق احتكاكًا لتحقيق ثبات المفاصل تحت الأحمال الديناميكية. يسلط هذا المثال الضوء على سبب وجوب التحقق من صحة مواصفات عزم الدوران على السطح المطلي الفعلي. عرض المنتج →
غالبًا ما تستخدم هياكل التركيب الكهروضوئية مسامير من الدرجة 12.9 لأن قوة الإثبات العالية توفر تثبيتًا قويًا في الأبعاد المدمجة. النافذة العملية للحساب ضيقة: عند 75 بالمائة من الحمل الدليلي، يتم ضغط مسمار 12.9 إلى ما يقرب من 970 ميجا باسكال، ويمكن أن يؤدي الضغط الزائد بنسبة 10 إلى 15 بالمائة إلى دفع المادة نحو العائد. تعتبر عوامل الجوز التي تم التحقق منها والأدوات المعايرة ضرورية في هذا التطبيق. تُعد براغي المحراث ذات الرأس المربع والمطلية بالزنك من الدرجة 12.9 المستخدمة في الهياكل الكهروضوئية مثالًا جيدًا على أدوات التثبيت التي تتطلب هذا المستوى من التحكم.
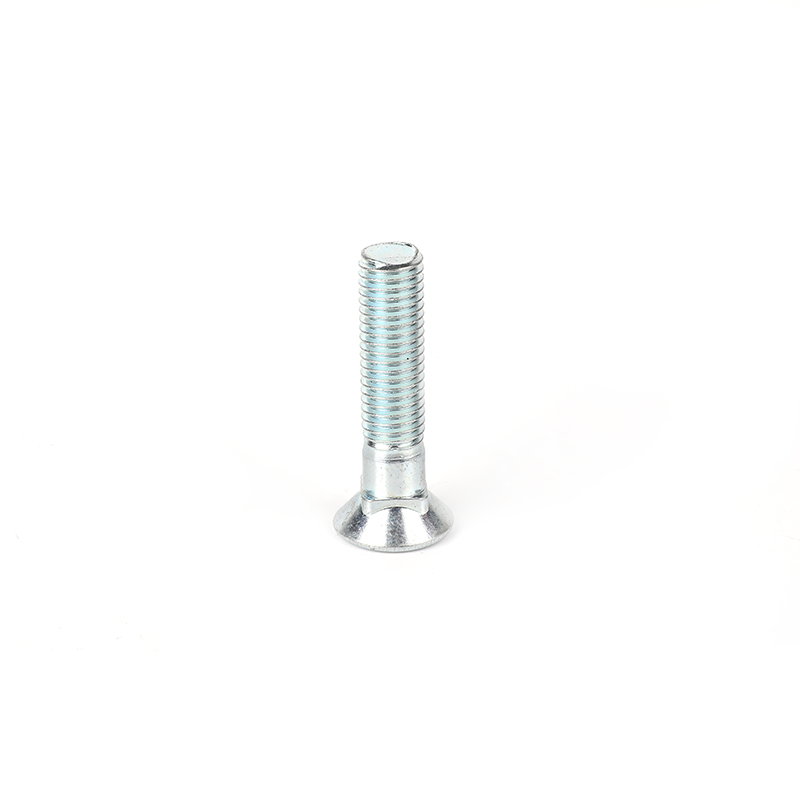 براغي محراث ذات رقبة مربعة ومطلية بالزنك من الدرجة 12.9 يتم الضغط على مسامير المحراث عالية القوة 12.9 بالقرب من 970 ميجا باسكال عند حمل مقاوم بنسبة 75%، مما يتطلب عوامل صمولة تم التحقق منها وأدوات معايرة. يناسب تصميمها ذو الرقبة المربعة الغاطسة هياكل التركيب الكهروضوئية حيث يكون التثبيت الدقيق أمرًا بالغ الأهمية. عرض المنتج →
تتميز البراغي المجوفة، مثل براغي أنابيب الزيت ذات الممرات الداخلية، بمقطع عرضي فعال منخفض. منطقة إجهاد الشد للمسمار الصلب بنفس الحجم الاسمي تبالغ في تقدير سعة الحمولة، وبالتالي فإن الحساب القياسي ينتج تحميلًا مسبقًا غير آمن. يجب قياس منطقة الضغط الفعلية للقسم المجوف، أو يجب إجراء اختبار الشد، قبل الوثوق بمواصفات عزم الدوران.
ابدأ كل حساب لعزم دوران المسمار من الحمل التجريبي لمادة الترباس، وليس من قيمة الرسم البياني. حدد التحميل المسبق المستهدف من درجة الترباس ومنطقة الضغط، وحدد عامل صامولة يطابق حالة الطلاء والتشحيم الدقيقة، وتحقق من صحة النتيجة على مجموعة عينة عندما يكون المفصل متعلقًا بالسلامة.
بالنسبة للمفاصل الحرجة، يكون التحكم في زاوية عزم الدوران أكثر موثوقية من عزم الدوران وحده. قم بتشغيل أداة التثبيت إلى عزم دوران منخفض، ثم قم بتحريك الصامولة بزاوية دوران محددة. تعتمد هذه الطريقة بشكل أقل بكثير على عامل الجوز وتنتج تحميلًا مسبقًا أكثر اتساقًا عبر الاختلافات الطبيعية في الطلاء والتشحيم.
عندما يتطلب المشروع شكل رأس غير قياسي، أو شكل خيط خاص، أو درجة قوة خارج الجداول المشتركة، تفقد الصيغ القياسية أساسها. عند هذه النقطة، فإن أسرع طريق للحصول على مواصفات جديرة بالثقة هو العمل مباشرة مع منتج أدوات التثبيت. للمشاريع التي تحتاج تصنيع قفل مخصص ، فإن مناقشة التصميم مع المصنع هي أقصر طريق للوصول إلى مواصفات عزم الدوران التي تعمل في أرضية الإنتاج.

تشتمل مسامير التثبيت المثبتة على البراغي والغسالات والصواميل و4 قطع من الدروع الأسطوانية. من خلال شد البراغي، تتوسع أنابيب الدروع ويمكن تثبيت المكو...
انظر التفاصيل
تُستخدم مسامير الفلنجة خصيصًا لتوصيل الأنابيب والمكونات بالفلنجات بإحكام. نحن ننتج مسامير الفلنجة الصلبة والمتينة، والتي تتوافق مع المعايير المختلف...
انظر التفاصيل
تتميز مسامير المقبس السداسية ذات الخيط الكامل من أكسيد أسود من الدرجة 8.8 بتصميم سداسي داخلي ويجب استخدامها مع مفتاح ربط برأس سداسي. تصميم الخيط ال...
انظر التفاصيل
تعتبر البراغي السداسية ذات الخيط الكامل من الأكسيد الأسود من الدرجة 8.8 أداة تثبيت شائعة جدًا وتتطلب مفتاح ربط أو مفتاح ربط سداسي لإحكام ربطه. يلبي...
انظر التفاصيل
هذا المنتج مصنوع من الفولاذ الكربوني عالي الجودة ويخضع لعملية معالجة حرارية صارمة. لديها قوة عالية ومرونة جيدة وصلابة. المعالجة السطحية هي مجلفنة /...
انظر التفاصيل
هذا المسمار السداسي ذو الخيط الكامل المصنوع من الفولاذ المقاوم للصدأ 304 هو نوع من أدوات التثبيت المصنوعة من مادة الفولاذ المقاوم للصدأ عالية الجود...
انظر التفاصيل
يعتبر مسمار الكتف الملحوم ذو الرأس المستدير البسيط هذا بمثابة قفل مناسب لمجموعة متنوعة من تطبيقات اللحام. إن تصميم الرأس المسطح والرأس الدائري يجعل...
انظر التفاصيل
يتميز مسمار المحراث ذو الرأس المربع والمطلي بالزنك من الدرجة 12.9 بمزايا الدقة العالية وقابلية التشغيل العالية والقوة العالية وقوة الشد العالية. تم...
انظر التفاصيل
غرفة 102، مبنى 13، المنطقة أ، حديقة وانيانغ تشونغتشوانغ، مدينة جانياو، مقاطعة جياشان، مقاطعة تشجيانغ الصينية.
+86-17858810290
+86-573-84648787
منتج
متحرك
